摘要: 1 内包装容器检漏的必要性注射剂制造过程的科学与规范不仅体现在:要有合格的空气环境、生产用水、原料等条件,也包括相应的除菌、灌装、灭菌等工艺过程,即使是灭菌后的灯检、容器的检漏工艺也同样非常重要。如果容 ...
1 内包装容器检漏的必要性 注射剂制造过程的科学与规范不仅体现在:要有合格的空气环境、生产用水、原料等条件,也包括相应的除菌、灌装、灭菌等工艺过程,即使是灭菌后的灯检、容器的检漏工艺也同样非常重要。如果容器出现泄漏,在发现泄漏之前的所有努力都近乎等于零。如果在包装之前没能发现泄漏品并将其剔除,其结果很可能是带有病毒或微生物的产品进入市场用于患者。正因为如此,检漏工艺越来越受到制药行业的重视。《中国药典》有如下规定:熔封或严封后,一般应根据药物的性质选用适宜的方法灭菌,必须保证制成品的灭菌。注射剂在灭菌时或灭菌后,应采用减压法或其他适宜的方法进行容器的检漏。(2010版《中国药典》附录7) 随着人们对内包装容器检漏重要性的进一步认识,以及新型的塑料内包装容器在制药行业的快速发展,相应的塑料容器制造技术以及相应的技术课题也在出现,这对于检漏装置、检漏工艺,既是挑战又是机遇。同时,国际先进检漏装备进入中国,无论在技术上还是在成本上,都值得我们认真思考与面对。本文将几种较典型的检漏方式归纳在一起,进行特性与适应性的比较,希望能对读者有所帮助。 2 注射剂容器的几种检漏方法 2.1 色水检漏法 这种方法是将检漏与灭菌操作在同一灭菌柜中按先后顺序完成的。即产品灭菌结束后,仍留在灭菌柜内,随之进行检漏程序。 以安瓿的水浴灭菌检漏过程为例:将装有安瓿瓶的灭菌车输送进灭菌室,关闭柜门并密封。送进循环水并到设定水位,启动循环泵,对安瓿瓶开始喷淋加热,灭菌室内开始升温升压。灭菌室内的压力调节,维持压力平衡。灭菌室内温度到达设定的灭菌温度,开始灭菌计时。灭菌计时完成,排冷却水。开始抽空进色水检漏,检漏计时完成,色水排出。对安瓿瓶进行清洗,之后,将装有安瓿瓶的灭菌车输拉出灭菌室。 这种检漏方式比较传统,目前在玻璃容器上较普遍应用。因该方法最终是通过操作人员根据容器中药液量的变化或颜色的变化来判断容器是否泄漏。所以,此种方法易产生误判,并有二次污染品存在的风险。 2.2 放电式微孔检漏法 2.2.1 基本原理 将电极布置在容器可能泄漏处,施加电压。当容器不泄漏时,产生感应电流很小;作为合格品进入下一工序。当容器泄漏时,瓶壁和电极之间的电容消失,此时因电容所产生的容抗为零,回路产生相对较大的电流,该产品将作为不合格品被剔除。 2.2.2 特点 与色水检漏方法相比,微孔检漏方法可被认为:不会对产品造成二次污染;检测精度极高,能够检出0.5 μm的微孔;几乎无人为因素影响,误检率极低。因其具有高速的检测能力以及连贯的检验方式,可与前后设备对接成在线运行。据悉,这种检测方式的代表厂商(日本尼卡公司)的装备已通过FDA认证的流水线工作方式。 2.2.3 适用范围 该种检测方法适用的范围也比较广,如:玻璃安瓿、西林瓶,塑料安瓿、塑料输液瓶与袋。但对盛装液体及容器有如下的要求:必须是具有传导性的产品(电导率不能低于1.5 μ S/cm);液体必须接触受检测部位;容器必须是洁净干燥的,以免影响判断的准确性。 2.3 容器局部的真空检漏法(BSV) 随着预封口塑料瓶的出现,对塑料瓶与盖之间焊接效果为主的检漏受到广泛关注。如,采用BFS技术后,盛装药液的塑料瓶头被密封之后,还需通过焊接的方式加装具有胶塞的组合盖。瓶头与胶塞之间为气体,通过气体的特性来判别焊接的效果更准确方便。 2.3.1 基本原理 根据流体的特性,容器的内外压差一定,孔径一定,流量必然一定。通过测量检测舱室内压力的变化即可计算出泄露的流量,进而判定泄露孔径的大小,达到科学的定量判断。 2.3.2 检测过程 将容器被检测部位装入监测装置的检测腔后,封闭检测腔,对检测系统抽真空到设定值。图1为容器局部真空法检漏的工作过程。若被检测品为大漏品,则检测腔的真空度达不到设定值(图1的“2”点位置),如红线状态,被检测品将被监测信号标记后排除。非大漏品,需要经过一定时间的检测。在设定时间内,腔内的真空度变化超出设定值DP(真空度衰减到“3”点以下位置),作为不合格品(小漏品)排出;腔内的真空度变化未超出设定值,作为合格品进入下一工序。 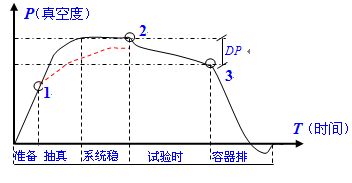 图1 容器局部真空法检漏的工作过程 2.3.3 使用过程中的注意事项 (1)正式使用前,首先将监测装置的机械部位、密封效果调试达到正常状态;之后,对传感系统进行校准、监测仪表校准;最后,通过样品瓶对整个监测系统进行相关验证。(2)应对系统的监测性能进行日常及定期确认。真空监测方法的准确性涉及:容器的性能、检测用密封件的性能、流体控制器件的性能以及传感系统的影响。所有的影响需要通过验证的方式补正后,使整个系统达到理想状态。为确保系统的准确性,产品的可靠性,相关的确认是必要的。(3)密封件的选择。密封件的尺寸、材质、性能(硬度、弹性)直接影响检测系统的运行效果,同时也影响产品质量判别的准确率以及密封件的使用寿命。(4)因该装置是对容器的局部检测,即主要是对焊接部位的检测,其液体部分容器的检测,应有相应的应对措施。 2.4 容器整体的真空检漏法(LFC) 放电式微孔检漏法可检测出容器中液体的泄漏,容器局部的真空检漏法可检测出容器中的气体泄漏。而对于盛装液体,且实施预封口,又焊有组合盖的容器,如何在一台装备上完成全项的检漏,成为了课题。目前,一种抽低真空的检测方法可解决此课题,如瑞士WILCO公司研制的LFC(“Liquid Filled Container”)专利技术。 2.4.1 LFC技术检测原理 LFC技术的理论基础是利用了水的三相点原理(如图2所示,当物理环境是温度T=0 ℃,压力P=0.006×10⁵ Pa时,水处于气、固、液三态共存的状态)。水在压力为1×10⁵Pa时的沸点是100 ℃,而当压力减小时,沸点也会降低。通常当环境温度为20 ℃时,只需将压力减小到 0.002 3×10⁵ Pa,水就会气化。 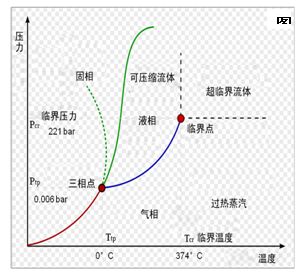 图2 水的三相点原理示意 |
我们提供专业的服务, 从产品定位、机械的生产制造,我们 实力出众,只因我们更努力
公司生产的生物反应器及各种配套设备,可替代国外同类产品的垄断,并帮助企业节省生产成本,同时提供生产过程中各种技术支持。
我们一如既往地根据用户的需求、市场环境、企业状况等进行综合分析并提供真实可靠的解决方案,迄今为止服务上千家企业。
我们将致力于优质的技术服务确保每个机械设备的安全,用更成熟的方案解决每一个问题,为企业提供一站式服务。


